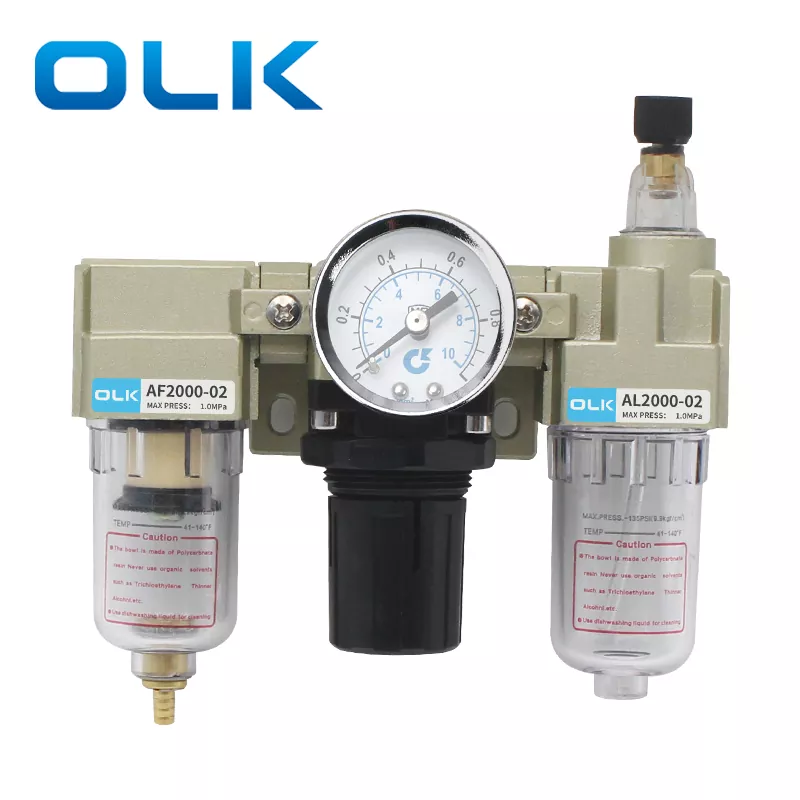
Abstrakcyjny
Zautomatyzowane przemysłowe linie produkcyjne opierają się na stałym, wolnym od zanieczyszczeń sprężonym powietrzu, aby zapewnić niezawodne działanie cylindrów, zaworów elektromagnetycznych i siłowników pneumatycznych podczas ciągłej pracy zmianowej.Jednostka FRL typu SMC typu ACintegruje trzy podstawowe funkcje przygotowania powietrza w jednym modułowym zespole, aby wyeliminować wilgoć, ustabilizować ciśnienie robocze i zapewnić kontrolowane smarowanie mgłą olejową dla dalszego sprzętu pneumatycznego. W tym pełnometrażowym artykule omówiono projekt konstrukcji wewnętrznej, stopniowane specyfikacje wydajności, różnorodne scenariusze zastosowań przemysłowych, ujednolicone procesy instalacji, ramy rutynowej konserwacji, porównawcze wzorce wydajności w porównaniu z alternatywnymi zespołami do uzdatniania powietrza oraz rozwiązano zapytania dotyczące rozwiązywania problemów technicznych dla inżynierów projektujących systemy pneumatyczne i techników zajmujących się konserwacją na miejscu. Każda sekcja zawiera praktyczne wskazówki techniczne mające na celu optymalizację konsystencji sprężonego powietrza i wydłużenie żywotności wszystkich podłączonych komponentów pneumatycznych bez konieczności polegania na oddzielnym filtrze, regulatorze i smarownicy.
Spis treści — kliknij każdy wpis, aby przejść do sekcji pasującej treści
- Podstawowy skład strukturalny i zintegrowany mechanizm funkcjonalny
- Kluczowe wbudowane cechy konstrukcyjne zapewniające stabilną klimatyzację sprężoną
- Pełne spektrum zastosowań przemysłowych w zautomatyzowanej produkcji
- Kompletna standardowa matryca parametrów technicznych dla rozmiarów serii AC
- Standardowa procedura instalacji i kalibracji ciśnienia krok po kroku
- Analiza porównawcza wydajności względem komponentów przygotowania rozdzielonego powietrza
- Ustrukturyzowany harmonogram rutynowej konserwacji i zasady wymiany komponentów
- Rozwiązano często zadawane pytania techniczne dla inżynierów pneumatyków
Podstawowy skład strukturalny i zintegrowany mechanizm funkcjonalny
Sprężone powietrze pobierane bezpośrednio ze sprężarek powietrza zawiera wiele szkodliwych zanieczyszczeń, które w dłuższej perspektywie pogarszają wydajność sprzętu pneumatycznego. Zanieczyszczenia te obejmują zawieszone cząstki stałego pyłu, skroploną parę wodną z cykli sprężania powietrza, pozostałą mgłę olejową ze smaru sprężarki oraz mikrocząsteczki korozyjne powstające wewnątrz sieci rurociągów. Nieprzetworzone, surowe sprężone powietrze powoduje przyspieszone ścieranie uszczelek, niespójny ruch siłownika, wewnętrzne zacinanie się zaworów i częste nieoczekiwane przestoje linii w zautomatyzowanym sprzęcie do montażu, pakowania i transportu materiałów.
Modułowe zespoły do przetwarzania źródła powietrza eliminują to ryzyko operacyjne, łącząc niezależne etapy uzdatniania w jedną kompaktową jednostkę montażową. Ujednolicony format montażu eliminuje zbędne złącza rurowe, zmniejsza ogólne punkty wycieków w systemie i usprawnia scentralizowany dostęp konserwacyjny do wszystkich modułów klimatyzacji. Standardowy układ potrójnej kombinacji łączy trzy oddzielne bloki funkcjonalne w jedną blokowaną ramę ze stopu aluminium, przy czym każda sekcja wykonuje niezastąpione zadanie kondycjonowania, zanim powietrze dotrze do siłowników pneumatycznych i zaworów sterujących.
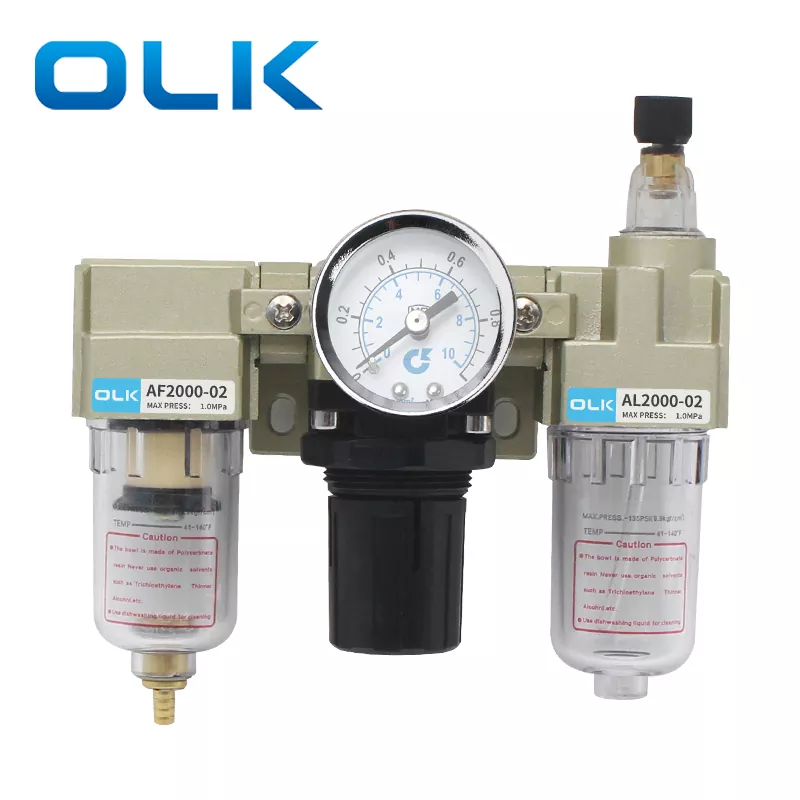
Moduł filtra powietrza AF
Ten główny segment wlotowy przechwytuje cząstki stałe i kropelki skroplonej wody z napływającego strumienia sprężonego powietrza. Wewnętrznie zamontowane miedziane wkłady filtracyjne zapewniają jednolitą precyzję filtracji na poziomie 5 mikronów, wychwytując drobne wióry metalowe, pył warsztatowy i nagromadzoną wilgoć, zanim te zanieczyszczenia przedostaną się w dół do wrażliwych podzespołów regulacyjnych i smarujących. Przezroczyste pojemniki do przechowywania z poliwęglanu umożliwiają wizualne monitorowanie gromadzenia się cieczy w czasie rzeczywistym bez konieczności demontażu.
Moduł regulatora ciśnienia AR
Moduł ten, umieszczony centralnie w potrójnym zespole, zapewnia stałe wyjściowe ciśnienie powietrza pomimo wahań wejściowego ciśnienia zasilania ze sprężarek. Wewnętrzna konstrukcja równoważąca ze sprężyną i membraną automatycznie kompensuje skoki i spadki ciśnienia powstałe w wyniku równoczesnych cykli uruchamiania siłownika. Regulowane pokrętło blokujące zabezpiecza skalibrowane wartości ciśnienia, zapobiegając dryftowi spowodowanemu wibracjami mechanicznymi podczas ciągłych zmian produkcyjnych.
Moduł smarownicy mgłą olejową AL
Dalszy segment smarowania rozpyla wybrany olej turbiny pneumatycznej w bardzo drobną mgiełkę zawieszoną w strumieniu kondycjonowanego sprężonego powietrza. Opary oleju przemieszczają się rurociągami, pokrywając wewnętrzne powierzchnie ślizgowe cylindrów, suwaków zaworów i zespołów łożysk, obniżając współczynniki tarcia metal o metal i łagodząc uszkodzenia spowodowane suchym ścieraniem podczas milionów cykli ruchu posuwisto-zwrotnego. Regulowana kontrola szybkości ociekania pozwala technikom dopasować objętość smarowania do indywidualnego zapotrzebowania na zużycie powietrza przez sprzęt.
- Sekwencyjna ścieżka przepływu powietrza jest ściśle zgodna z sekwencją filtr → regulator → smarownica, aby zapobiec zanieczyszczeniu olejem mediów filtracyjnych i wewnętrznych elementów równoważących ciśnienie
- Blokująca, modułowa konstrukcja połączeń eliminuje potrzebę stosowania niestandardowych łączników rur przejściowych pomiędzy poszczególnymi segmentami funkcjonalnymi
- Uniwersalne metalowe wsporniki montażowe w kształcie litery L umożliwiają pionowy montaż paneli na ramach maszyn, szafach sterowniczych i centralnych stacjach rozgałęźnych
- Możliwość rozbudowy modułowej umożliwia modernizację po instalacji dodatkowych manometrów, przyłączy spustowych różnicy ciśnień i osłon ochronnych misek
Każdy wewnętrzny kanał przepływowy poddawany jest precyzyjnej obróbce CNC w celu wyeliminowania szorstkich powierzchni odlewu, które wychwytują gromadzące się cząstki i tworzą zlokalizowane strefy spadku ciśnienia. Gładka geometria otworu wewnętrznego utrzymuje stałą przepustowość powietrza w całym zakresie znamionowego przepływu, unikając wąskich gardeł wydajności podczas jednoczesnej szczytowej pracy z wieloma siłownikami. Inżynierowie projektujący scentralizowane systemy dystrybucji powietrza traktują priorytetowo zintegrowane potrójne zespoły zamiast oddzielnego, samodzielnego sprzętu do filtrów, regulatorów i smarownic, szczególnie ze względu na tę zrównoważoną charakterystykę przepływu i przewagę kompaktowych rozmiarów w ograniczonych przestrzeniach obudowy maszyny.
Kluczowe wbudowane cechy konstrukcyjne zapewniające stabilną klimatyzację sprężoną
Przemysłowe środowiska pneumatyczne narażają sprzęt do przygotowania powietrza na ciągłe wibracje mechaniczne, cykle zmiennej temperatury otoczenia, zmienne ciśnienie powietrza na wlocie i codzienne cykle gromadzenia się kondensatu. Typowym, niedrogim jednostkom do uzdatniania powietrza brakuje wzmocnień konstrukcyjnych i mechanizmów precyzyjnej regulacji wymaganych do utrzymania stałej wydajności klimatyzacji przez wiele lat ciągłej pracy. Zintegrowany potrójny zespół zawiera wiele zastrzeżonych optymalizacji konstrukcyjnych mających na celu wyeliminowanie typowych trybów awarii obserwowanych w konwencjonalnym sprzęcie do przetwarzania powietrza dzielonego.
Stabilność ustawienia ciśnienia stanowi jedno z najbardziej wpływowych wbudowanych ulepszeń funkcjonalnych. Samoblokujący mechanizm pokrętła regulacyjnego eliminuje ryzyko skalibrowanej zmiany ciśnienia po powtarzających się cyklach wibracji maszyny. Gdy technicy obrócą pokrętło, aby osiągnąć docelowe ciśnienie robocze, osiowe dociśnięcie pokrętła w dół powoduje zaangażowanie wewnętrznych struktur blokujących zęby, które bezpiecznie ustalają położenie membrany automatu. Przypadkowe uderzenia lub utrzymujące się wibracje w warsztacie nie mogą zmienić ustawionych wartości ciśnienia wyjściowego, eliminując częste zadania ponownej kalibracji dla personelu konserwacyjnego podczas codziennych zmian produkcyjnych.
- Wieloopcjonalna architektura odwadniania obsługująca spust ręczny, automatyczny spust różnicy ciśnień i konfiguracje automatycznego zbiornika spustowego typu pływającego w celu dopasowania do różnych poziomów wilgotności w warsztacie
- Bardzo precyzyjne manometry analogowe z dwuczęściowym oznaczeniem metrycznym, zapewniające wyraźne odczyty ciśnienia o niskiej paralaksy podczas rutynowych inspekcji linii
- Odporne na uderzenia przezroczyste misy z poliwęglanu; większe rozmiary ram od 3000 do 5000 zawierają zewnętrzną osłonę ochronną, która zapobiega pękaniu misy podczas przypadkowych kolizji sprzętu
- Odporne na korozję korpusy zaworów z odlewanego ciśnieniowo stopu aluminium z równomierną obróbką antyutleniającą powierzchni, zapewniającą dłuższą żywotność w zakładach produkcyjnych o dużej wilgotności
- Stopniowane oznaczenie poziomu oleju wydrukowane bezpośrednio na misach smarownicy, aby zapobiec przepełnieniu lub niewystarczającemu dopływowi oleju, co pogarsza skuteczność smarowania siłownika
Wszechstronność systemu odwadniającego uwzględnia zmienne tempo wytwarzania kondensatu w różnych obiektach przemysłowych. Suche, wewnętrzne środowiska warsztatowe o niskiej zawartości wilgoci atmosferycznej działają wydajnie przy użyciu podstawowych ręcznych misek spustowych, co wymaga zaplanowanego okresowego opróżniania podczas codziennych okresów wyłączania sprzętu. Obiekty o dużej wilgotności otoczenia lub sprężarki powietrza chłodzone wodą korzystają z wariantów spustu różnicy ciśnień, które automatycznie odprowadzają nagromadzony kondensat, gdy wewnętrzne różnice ciśnień osiągną ustawione wartości progowe bez ręcznej interwencji operatora. W pełni automatyczne konfiguracje drenażu pływakowego obsługują ciągłe, całodobowe, bezobsługowe linie produkcyjne, w których dostęp do zaplanowanej konserwacji jest ograniczony, umożliwiając odprowadzanie nagromadzonej cieczy, gdy tylko poziom kondensatu osiągnie krytyczną wysokość wewnątrz mis filtrujących.
Wykończenie powierzchni i dobór materiałów dodatkowo zwiększają długoterminową niezawodność działania. Wszystkie zewnętrzne powierzchnie metalowe otrzymują jednolitą elektrostatyczną powłokę antykorozyjną, która jest odporna na utlenianie z powodu oparów chemicznych unoszących się w powietrzu, powszechnych w zakładach przetwórstwa spożywczego, farbiarstwa tekstyliów i zakładów produkujących metal. Wewnętrzne uszczelki uszczelniające wykorzystują olejoodporne związki elastomerowe kompatybilne z olejem smarowym do turbin ISO VG32, odporne na pęcznienie, twardnienie i mikroprzecieki po tysiącach cykli ogrzewania i chłodzenia w temperaturze otoczenia.Jednostka FRL typu SMC typu ACłączy w sobie wszystkie te udoskonalenia materiałowe i mechaniczne, aby zapewnić stałą wydajność klimatyzacji, niedostępną dla podstawowych, niemodułowych rozwiązań do przygotowania powietrza.
Pełne spektrum zastosowań przemysłowych w zautomatyzowanej produkcji
Każdy proces produkcyjny wykorzystujący sprężone powietrze jako główny środek przenoszenia mocy wymaga znormalizowanej klimatyzacji w celu ochrony precyzyjnego sprzętu pneumatycznego. Bez jednolitej filtracji, stabilizacji ciśnienia i kontrolowanego smarowania zautomatyzowany sprzęt doświadcza niespójnego ruchu, zwiększonego zużycia komponentów i nieplanowanych przestojów, które zakłócają ciągły harmonogram produkcji. Modułowy potrójny zespół bezproblemowo dostosowuje się do różnorodnych branż przemysłowych z unikalnymi wymaganiami dotyczącymi jakości sprężonego powietrza i regulacji ciśnienia.
Linie montażowe komponentów samochodowych
Zrobotyzowane uchwyty mocujące, wkrętaki pneumatyczne, cylindry pozycjonujące i manipulatory do przenoszenia materiału wymagają ściśle regulowanego ciśnienia powietrza, aby utrzymać stały moment obrotowy montażu i precyzyjne pozycjonowanie części. Obszerne warsztaty samochodowe generują znaczne zanieczyszczenie cząstkami metali ze stanowisk cięcia i obróbki; Miedziany materiał filtrujący o średnicy 5 μm przechwytuje drobne wióry metalowe, zanim uszkodzą precyzyjne szpule zaworów i elementy uszczelniające cylindra. Samoblokująca regulacja ciśnienia eliminuje wahania momentu obrotowego podczas tysięcy codziennych cykli montażowych.
Sprzęt do pakowania żywności i napojów
Maszyny do napełniania butelek, siłowniki zaklejania kartonów i stacje etykietowania działają w środowiskach o kontrolowanej temperaturze i podwyższonym poziomie wilgoci otoczenia. Przezroczyste misy filtrów upraszczają monitorowanie kondensatu, aby zapobiec zanieczyszczeniu kropelkami wody przewodów doprowadzających powietrze do kontaktu z żywnością. Natężenia przepływu mgły olejowej smarownicy można skalibrować do minimalnych poziomów wyjściowych, aby uniknąć ryzyka kontaktu oparów oleju z opakowanymi materiałami eksploatacyjnymi, spełniając tym samym branżowe standardy operacyjne w zakresie higieny.
Elektronika Precyzyjna automatyzacja montażu
Roboty typu pick-and-place mikroelementów, przyrządy do cięcia płytek drukowanych i cylindry pozycjonujące o małej średnicy opierają się na ultrastabilnym ciśnieniu wyjściowym, aby wyeliminować mikrojitter podczas manipulacji delikatnymi komponentami. Wewnętrzne kanały przepływu powietrza o niskiej turbulencji pozwalają uniknąć tętnień ciśnienia, które powodują niespójny ruch siłownika, redukując straty związane z niewspółosiowością komponentów podczas szybkich cykli produkcyjnych przy montażu powierzchniowym.
Dodatkowe główne sektory wdrożeń obejmują maszyny do produkcji tekstyliów, sprzęt pomocniczy do formowania wtryskowego tworzyw sztucznych, linie pakowania produktów farmaceutycznych, zrobotyzowane systemy paletyzacji logistycznej, pneumatyczne maszyny do wykrawania do produkcji metali oraz zautomatyzowane stacje przetwarzania okien/drzwi. Każdy pion dostosowuje specyfikacje jednostek podstawowych zgodnie ze szczytowym zapotrzebowaniem na przepływ powietrza, zadaną wartością ciśnienia roboczego, stężeniem wilgoci w otoczeniu i dopuszczalnymi progami zanieczyszczenia cząstkami stałymi w celu spełnienia standardów kontroli jakości produktu końcowego.
W instalacjach scentralizowanych głównych kolektorów powietrza zwykle stosuje się duże zespoły o rozmiarze 4000 lub 5000 bezpośrednio za wylotami sprężarek powietrza pierwotnego w celu zapewnienia pierwotnej klimatyzacji zbiorczej dla całych fabrycznych sieci dystrybucji sprężonego powietrza. Warianty z mniejszymi rozmiarami ram 1000 i 2000 są montowane bezpośrednio na pojedynczych, samodzielnych szafach sterowniczych maszyn, aby zapewnić wtórną, lokalną regulację ciśnienia i filtrację dla urządzeń o wyjątkowych wymaganiach dotyczących precyzyjnej pracy, niezależnie od głównych parametrów ciśnienia zasilania powietrzem w fabryce.
Zespoły inżynierów obiektu standaryzują ujednolicone modułowe potrójne zespoły, aby uprościć zarządzanie zapasami części zamiennych. Pojedyncze wymienne wkłady filtrów, zespoły membran regulatora i wkładki dysz smarownicy pasują do różnych wariantów rozmiarów ram, eliminując konieczność przechowywania odrębnych zestawów części zamiennych do filtrów dzielonych, reduktorów i smarownic pochodzących od wielu różnych producentów. Ta ustandaryzowana kompatybilność komponentów usprawnia organizację magazynu części zamiennych i zmniejsza opóźnienia w realizacji podczas pilnych napraw konserwacyjnych na miejscu.
Kompletna standardowa matryca parametrów technicznych dla rozmiarów serii AC
Pięć odrębnych klasyfikacji rozmiarów ram obejmuje pełny zakres wymagań dotyczących przemysłowego przepływu sprężonego powietrza i wymiarów połączeń rurociągów, począwszy od kompaktowych mikrozespołów z gwintem M5 do małych precyzyjnych robotów, aż po duże warianty 1-calowych portów dla ogólnofabrycznych stacji uzdatniania głównych kolektorów powietrza. Każdy rozmiar ramy ma stałe ograniczenia wymiarowe, maksymalną przepustowość, okna robocze ciśnienia i zasady kompatybilności wymiennych akcesoriów, do których zespoły inżynierskie odwołują się na etapach projektowania układu układu pneumatycznego.
| Model ramy serii AC | Specyfikacja standardowego gwintu portu | Maksymalne dopuszczalne ciśnienie robocze | Regulacja zakresu ciśnienia | W zestawie osłona ochronna miski filtra |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | NIE |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | NIE |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Tak |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Tak |
| AC5000 | Część 1 | 1,0 MPa | 0,05 – 0,85 MPa | Tak |
Uniwersalne, stałe testy porównawcze wydajności mechanicznej mają zastosowanie do wszystkich wariantów rozmiarów ram, niezależnie od różnic w wielkości portów, ustanawiając spójne minimalne standardy operacyjne dla całej linii produktów serii:
- Wartość próby ciśnieniowej: 1,5 MPa w celu sprawdzenia integralności strukturalnej podczas kontroli jakości produkcji
- Dopuszczalny zakres temperatur roboczych otoczenia i sprężonego powietrza: 5°C do 60°C bez pogorszenia wydajności podzespołów
- Standardowa dokładność filtracji mediów filtracyjnych: jednolita skuteczność wychwytywania cząstek stałych o wielkości 5 μm we wszystkich modułach filtrów AF
- Wyznaczony zgodny gatunek płynu smarującego: przemysłowy olej turbinowy ISO VG32 zapewniający stałą atomizację i działanie przeciwzużyciowe
- Materiał konstrukcji podstawy misy: przezroczysty, odporny na uderzenia poliwęglan z nadrukowanymi oznaczeniami wskaźnika poziomu cieczy
Konfigurowalne kody przyrostków do zamówień umożliwiają dostrojenie specyfikacji do warunków pracy specyficznych dla miejsca. Modyfikatory kodu końcowego definiują typ mechanizmu spustowego, orientację montażu zintegrowanego manometru i opcjonalne akcesoria dodatkowe, w tym wsporniki montażowe, elementy sterujące przepływem i obudowy zabezpieczające przed kolizją. Ustandaryzowana struktura zamówień upraszcza międzyregionalne zamówienia komponentów i zapewnia spójne specyfikacje jednostek zamiennych dla identycznego wyposażenia linii produkcyjnej zainstalowanego w wielu lokalizacjach fabrycznych obsługiwanych przez to samo przedsiębiorstwo produkcyjne.
Rysunki układu wymiarowego publikowane dla każdego rozmiaru ramy zapewniają dokładne pomiary powierzchni montażowej w poziomie i pionie, aby pomóc w planowaniu przestrzeni w szafie sterowniczej i projektowaniu konstrukcji ramy maszyny na etapach inżynieryjnych przedprodukcyjnych. Szczegółowe tolerancje wymiarowe osiowe i promieniowe eliminują konflikty w dopasowaniu instalacji podczas modernizacji istniejących linii produkcyjnych za pomocą ulepszonego sprzętu do przygotowania powietrza, unikając kosztownych dostosowań obróbki na miejscu w celu uwzględnienia niedopasowanej geometrii montażowej pomiędzy starszymi komponentami do oczyszczania powietrza dzielonego a nowymi zintegrowanymi potrójnymi zespołami.
Standardowa procedura instalacji i kalibracji ciśnienia krok po kroku
Nieprawidłowy montaż, odwrócona orientacja przepływu powietrza i niewłaściwie skalibrowane ustawienia ciśnienia należą do trzech głównych przyczyn przedwczesnej awarii jednostki przygotowania powietrza i uszkodzenia sprzętu pneumatycznego za nim. Postępowanie zgodnie ze standardową listą kontrolną instalacji sekwencyjnej eliminuje możliwe do uniknięcia błędy ludzkie podczas procedur początkowego montażu i uruchomienia, zachowując pełną żywotność funkcjonalną zintegrowanego potrójnego zespołu i całego podłączonego pneumatycznego sprzętu wykonawczego.
Wszystkie procedury instalacyjne muszą rozpocząć się od całkowitego rozhermetyzowania fabrycznej głównej linii zasilania sprężonym powietrzem, aby wyeliminować ryzyko nagłego wypływu powietrza pod wysokim ciśnieniem podczas montażu podzespołów i prac połączeniowych. Technicy muszą potwierdzić zamknięcie układu sprężarki i odpowietrzenie rurociągu pod ciśnieniem resztkowym przed montażem jednostki manipulacyjnej, podłączeniem gwintu rury i montażem manometru.
- 1. Przed wkręceniem złączy wlotowych/wylotowych do portów korpusu zaworu jednostki równomiernie owinąć taśmę uszczelniającą PTFE wokół zewnętrznych gwintowanych złączek rurowych, aby wyeliminować wycieki powietrza na połączeniach gwintowanych; unikać nadmiernego dokręcania połączeń gwintowych misy z poliwęglanu, aby zapobiec pękaniu materiału i pęknięciom naprężeniowym
- 2. Sprawdź strzałki wskazujące kierunek przepływu wydrukowane na górnej powierzchni zintegrowanej ramy aluminiowej; sprężone powietrze musi wchodzić do lewego portu filtra AF i wychodzić z prawego portu smarownicy AL, odwrotna instalacja zakłóca filtrację sekwencyjną i zanieczyszcza wewnętrzne elementy regulatora pozostałościami mgły olejowej
- 3. Przymocuj metalowy wspornik montażowy w kształcie litery L do pionowej płaskiej ramy maszyny lub powierzchni paneli szafy za pomocą wytrzymałych elementów złącznych, zapewniając brak bocznych luzów mechanicznych, które przenoszą wibracje na korpus urządzenia podczas cykli pracy sprzętu
- 4. Podłącz skalibrowany manometr do dedykowanego portu manometru w centralnym module regulatora, dokręcając złączki manometru wyłącznie ręcznym momentem obrotowym, aby uniknąć uszkodzenia wewnętrznych membran czujnikowych ciśnienia manometru
- 5. Przywróć dopływ sprężonego powietrza w małej ilości do zespołu urządzenia, podnieś pokrętło regulacji centralnego regulatora do góry, aby aktywować funkcję dostrajania ciśnienia; obracać w prawo, aby zwiększyć ciśnienie wylotowe i w lewo, aby zmniejszyć ciśnienie tłoczenia, aż docelowa wartość zadana zostanie zarejestrowana na tarczy manometru analogowego
- 6. Po ustabilizowaniu się wymaganej wartości ciśnienia roboczego wciśnij pokrętło regulacyjne całkowicie w dół, aby włączyć wewnętrzny samoblokujący mechanizm zębaty i trwale zabezpieczyć skalibrowane ustawienia ciśnienia przed dryftem wywołanym wibracjami
- 7. Odkręcić górne mocowanie otworu wlewu oleju smarownicy za pomocą standardowego klucza sześciokątnego, wlać wyznaczony olej turbinowy ISO VG32 do wewnętrznego zbiornika, nie przekraczając wydrukowanej linii wskaźnika maksymalnego poziomu cieczy na przezroczystych ściankach miski, ponownie dokręcić śrubę otworu olejowego, aby zabezpieczyć przed wyciekiem powietrza
- 8. Dokładna regulacja śruby sterującej szybkości kapania mgły olejowej ze smarownicy: obrót w prawo zwiększa objętość atomizacji oleju w przypadku stacji wielosiłownikowych o dużym zużyciu powietrza, obrót w lewo zmniejsza wytwarzanie mgły w przypadku precyzyjnych urządzeń robotycznych o niskim przepływie, wrażliwych na nadmierne zanieczyszczenie oparami oleju
Walidacja odbioru po instalacji wymaga ciągłej, 30-minutowej pracy z pełnym dopływem powietrza w warunkach szczytowego obciążenia sprzętu, aby potwierdzić stabilną wydajność utrzymywania ciśnienia i stałą wydajność rozpylania mgły olejowej. Technicy wizualnie sprawdzają wszystkie połączenia gwintowe, połączenia mis i modułowe szwy blokujące pod kątem oznak mikronieszczelności za pomocą roztworu testowego bańki mydlanej nałożonego na wszystkie współpracujące powierzchnie. Wszelkie wykrywalne wycieki powietrza wymagają demontażu, ponownego nałożenia taśmy uszczelniającej PTFE i ponownego dokręcenia kontrolowanym momentem obrotowym w celu usunięcia nieszczelności połączeń przed wznowieniem pełnej pracy linii produkcyjnej.
W przypadku instalacji rozgałęźników głównych obejmujących cały obiekt z zespołami AC4000 i AC5000 o dużych rozmiarach, zalecane są dodatkowe gumowe podkładki montażowe izolujące drgania pod powierzchniami montażowymi metalowego wspornika L, aby tłumić przenoszenie drgań sprężarki o dużej objętości na korpus jednostki przygotowania powietrza. Izolacja wibracyjna minimalizuje długotrwałe naprężenia zmęczeniowe wewnętrznych membran regulatora i połączeń gwintowych misy filtra, wydłużając całkowity okres międzyobsługowy pomiędzy całkowitymi remontami urządzenia.
Analiza porównawcza wydajności względem komponentów przygotowania rozdzielonego powietrza
Wielu inżynierów zajmujących się projektowaniem systemów pneumatycznych podczas wstępnego planowania projektu rozważa dwie różne architektury sprzętu klimatyzacyjnego: w pełni zintegrowane potrójne zespoły modułowe lub trzy niezależne, oddzielne zespoły filtrów, regulatorów i smarownic, połączone pośrednimi łącznikami rurowymi. Każda konfiguracja niesie ze sobą unikalne kompromisy operacyjne związane ze złożonością instalacji, zajmowaną przestrzenią, ryzykiem wycieków, dostępnością konserwacyjną i długoterminową, stałą wydajnością kondycjonowania.
| Wymiar oceny wydajności | Zintegrowany potrójny zespół modułowy | Oddzielny dyskretny filtr/regulator/smarownica |
|---|---|---|
| Łączne punkty ryzyka wycieku z rurociągu | Minimalne wewnętrzne połączenia blokujące; tylko dwa zewnętrzne złącza gwintowane wlot/wylot są narażone na potencjał wycieku | Wiele pośrednich łączników rur przejściowych pomiędzy trzema oddzielnymi jednostkami, drastycznie zwiększając całkowite prawdopodobieństwo wycieku powietrza |
| Wymagania dotyczące powierzchni instalacyjnej | Kompaktowa, zunifikowana konstrukcja ramy zmniejsza zajętość przestrzeni w panelu w pionie i poziomie średnio o 40%. | Trzy niezależne korpusy jednostek wymagają zwiększonej powierzchni montażowej ze szczelinami oddzielającymi umożliwiającymi dostęp konserwacyjny do poszczególnych mis |
| Spadek ciśnienia w zespole | Gładkie, ciągłe wewnętrzne kanały przepływu ograniczają przyrostową utratę ciśnienia w pełnym spektrum przepływu znamionowego | Wielokierunkowe kolanka rurowe tworzą skumulowany opór przepływu i podwyższony spadek ciśnienia w systemie podczas szczytowego przepływu powietrza |
| Scentralizowana dostępność konserwacji | Wszystkie trzy sprawne misy ustawione są w jednej płaszczyźnie pionowej, co umożliwia jednoczesną kontrolę wzrokową i wymianę podzespołów | Rozmieszczenie jednostek rozproszonych wymaga oddzielnego fizycznego dostępu do trzech różnych miejsc montażu na potrzeby rutynowych zadań kontrolnych |
| Ryzyko dryftu ciśnienia wywołanego wibracjami | Pojedyncza sztywna aluminiowa rama eliminuje względny ruch komponentów pomiędzy modułami regulatora i filtrów | Niezależny montaż jednostki umożliwia niewielkie przesunięcie położenia pod wpływem utrzymujących się wibracji warsztatowych, stopniowo zmieniając skalibrowane wartości zadane ciśnienia |
| Standaryzacja zapasów części zamiennych | Jednolite komponenty zamienne wkładu, membrany i dyszy kompatybilne z dopasowanymi wariantami rozmiarów oprawek z jednej serii produktów | Dyskretny sprzęt z oddzielnych linii produktów wymaga przechowywania wielu unikalnych numerów części zamiennych z ograniczoną kompatybilnością krzyżową |
Oddzielne, dyskretne urządzenia klimatyzacyjne znajdują czasami ograniczone zastosowanie w wyspecjalizowanych systemach rurociągów przemysłowych o bardzo dużym przepływie, gdzie niestandardowe odstępy między etapami filtracji, regulacji ciśnienia i smarowania stają się obowiązkowe ze względu na specyficzne ograniczenia procesu. W przypadku ponad dziewięćdziesięciu procent standardowych instalacji pneumatycznych do zautomatyzowanego montażu, pakowania, transportu materiałów i precyzyjnej robotyki, zintegrowane modułowe potrójne zespoły zapewniają doskonałą, zrównoważoną wydajność we wszystkich zmierzonych kryteriach oceny wymienionych w powyższej macierzy porównawczej.
Długoterminowe dane operacyjne zebrane podczas wieloletnich wdrożeń linii produkcyjnych potwierdzają, że zintegrowane modułowe potrójne jednostki redukują łączną liczbę godzin pracy w ramach rutynowej konserwacji o około trzydzieści procent rocznie w porównaniu z równoważnymi konfiguracjami z podzielonymi komponentami. Skonsolidowany dostęp do kontroli i wymiany komponentów eliminuje wielokrotne podróże techników pomiędzy rozproszonymi, dyskretnymi miejscami montażu sprzętu, usprawniając codzienne rundy sprawdzające bezpieczeństwo sprzętu i jego działanie przed zmianą, przeprowadzane przez zespoły konserwacyjne obiektu.
Jednostka FRL typu SMC typu ACwzmacnia te nieodłączne zalety montażu modułowego poprzez udoskonaloną obróbkę wewnętrznego kanału przepływowego, wzmocnioną konstrukcję ramy blokującej i znormalizowaną architekturę wymiennych komponentów zamiennych, niedostępną w przypadku standardowych, nieseryjnych modułowych zespołów do uzdatniania powietrza dostarczanych przez konkurencyjnych producentów komponentów.
Ustrukturyzowany harmonogram rutynowej konserwacji i zasady wymiany komponentów
Konsekwentna, planowana konserwacja zapobiegawcza bezpośrednio wydłuża żywotność zespołów przygotowania powietrza i zapobiega nieplanowanym awariom sprzętu pneumatycznego na dalszym etapie, spowodowanym przez zniszczone media filtracyjne, wyczerpane zbiorniki smaru lub zużyte elementy uszczelniające wewnętrznego reduktora. Ustalenie stałych interwałów przeglądów i serwisowania dostosowanych do godzin pracy sprzętu zapewnia przewidywalne przebiegi prac konserwacyjnych dla personelu technicznego obiektu, eliminując scenariusze reaktywnych napraw awaryjnych spowodowanych zaniedbaną degradacją sprzętu klimatyzacyjnego.
Codzienne zadania związane z inspekcją wizualną przed zmianą
Sprawdź przezroczystą obudowę filtra pod kątem nagromadzonej objętości kondensatu; wykonać procedurę ręcznego opróżniania, jeśli ciecz osiągnie połowę całkowitej pojemności miski. Sprawdź poziom oleju w smarownicy i uzupełnij olej turbinowy ISO VG32, zanim jego poziom spadnie poniżej minimalnego nadrukowanego wskaźnika. Sprawdź, czy odczyt tarczy manometru odpowiada skalibrowanej docelowej nastawie roboczej, potwierdzając, że pokrętło blokujące pozostaje całkowicie wciśnięte, aby zapobiec dryftowi ciśnienia wywołanemu wibracjami.
Miesięczny cykl pełnego serwisu funkcjonalnego
Całkowicie rozhermetyzuj zespół urządzenia, wyjmij misę filtra i wyjmij miedziany wkład filtra w celu przepłukania zwrotnego sprężonym powietrzem w celu usunięcia nagromadzonych cząstek stałych. Sprawdź wszystkie uszczelki gwintowane miski pod kątem stwardnienia, pęknięć lub drobnych oznak wycieku oleju/wody; wymienić zniszczone uszczelki elastomerowe, aby wyeliminować ryzyko nieszczelności połączeń. Dostosuj szybkość kapania mgły olejowej ze smarownicy, aby dopasować ją do zaktualizowanych szczytowych wymagań dotyczących zużycia powietrza przez sprzęt po miesięcznych przeglądach wydajności produkcji.
Procedury kwartalnego remontu generalnego
Całkowicie zdemontuj moduł regulatora, aby sprawdzić wewnętrzną membranę równoważącą pod kątem rozciągnięcia, mikrorozdarć lub uszkodzeń powierzchniowych spowodowanych ścieraniem cząstek. Wyczyść zespół dyszy atomizującej smarownicy, aby usunąć zestalone pozostałości oleju, które ograniczają stały przepływ mgły. Sprawdź wszystkie szwy połączeń blokad modułowych pod kątem wycieków powietrza za pomocą roztworu do testowania baniek mydlanych, dokręcając luźne elementy złączne i wymieniając zużyte pierścienie uszczelniające blokujące, jeśli to konieczne.
- Natychmiastowa obowiązkowa wymiana wkładu filtra: wkład filtrujący wykazuje silne odbarwienia na skutek utrzymującego się zanieczyszczenia cząstkami stałymi lub płukania zwrotnego nie przywraca stałej wydajności przepływu powietrza
- Pełna wymiana zespołu membrany regulatora: widoczne skoki wahań ciśnienia podczas stabilnych cykli obciążenia sprzętu wskazują na zmęczenie wewnętrznej membrany i rozciąganie materiału
- Wymiana elementu dyszy smarownicy: po dokładnym oczyszczeniu rozpuszczalnikiem wewnętrznych kanałów przepływowych dyszy utrzymuje się nierównomierna wydajność atomizacji mgły olejowej
- Całkowita wymiana zespołu miski: w obudowie z poliwęglanu pojawiają się mikropęknięcia powierzchniowe lub trwałe zmętnienia, które utrudniają wizualną kontrolę poziomu cieczy
Wszystkie prace związane z demontażem i wymianą komponentów muszą ściśle przestrzegać protokołów bezpieczeństwa dotyczących rozprężania, aby uniknąć nagłego uwolnienia powietrza pod wysokim ciśnieniem podczas usuwania misy i serwisowania modułu wewnętrznego. Technicy zajmujący się konserwacją powinni nosić standardowe środki ochrony oczu podczas wszystkich procedur czyszczenia wkładu filtra, uzupełniania oleju i demontażu wewnętrznego regulatora, aby zapobiec kontaktowi z zanieczyszczonym kondensatem lub pozostałościami płynu smarującego.
Obiekty działające w mocno zapylonych środowiskach przemysłowych zajmujących się produkcją metali lub przetwórstwem minerałów powinny skrócić terminy wszystkich zaplanowanych interwałów konserwacyjnych o pięćdziesiąt procent, ponieważ podwyższone stężenia cząstek stałych w powietrzu przyspieszają zatykanie mediów filtracyjnych i zużycie ścierne elementów wewnętrznych znacznie powyżej standardowych poziomów bazowych zanieczyszczeń w warsztacie.
Rozwiązano często zadawane pytania techniczne dla inżynierów pneumatyków
1. Co oznacza przedrostek nazewnictwa produktów AC w systemie klasyfikacji potrójnych zespołów serii?
Oznaczenie AC łączy w sobie skróty trzech zintegrowanych podzespołów funkcjonalnych tworzących kompletny potrójny zespół klimatyzacji: AF oznacza filtr powietrza, AR oznacza regulator powietrza, a AL oznacza smarownicę powietrza. Ujednolicona etykieta AC oznacza fabrycznie zmontowaną, blokowaną kombinację wszystkich trzech podstawowych modułów przygotowania powietrza w jedną ramę montażową, co odróżnia tę linię produktów od samodzielnego sprzętu dyskretnego AF, AR lub AL bez zintegrowanych modułowych ramek połączeniowych.
2. Jaką znormalizowaną kolejność podłączania rurociągu doprowadzającego sprężone powietrze należy zastosować dla tego potrójnego zestawu?
Uniwersalna, zalecana przez branżę ścieżka przepływu połączenia przebiega wzdłuż głównej linii zasilającej sprężarki → Port wlotowy potrójnego zespołu AC → dalsze kolektory zaworów elektromagnetycznych, siłowniki cylindrów i stacje narzędzi pneumatycznych. Powietrze musi przepływać sekwencyjnie przez filtr, reduktor i stopnie smarownicy, w ustalonej kolejności; Odwrócenie portów wlotowych i wylotowych powoduje nieodwracalne zanieczyszczenie wewnętrznych membran równoważących reduktora przez niefiltrowane cząstki stałe i pozostałości mgły oleju smarnego uwięzione w komorach mediów filtracyjnych.
3. Jakie różnice operacyjne oddzielają konfiguracje ręczne, różnicowe i w pełni automatyczne z misą spustową?
Ręczne miski spustowe opierają się na zaplanowanym fizycznym uruchomieniu przez operatora w celu usunięcia nagromadzonego kondensatu, co jest odpowiednie dla obiektów wewnętrznych o niskiej wilgotności z przewidywalnymi oknami przestojów w codziennej konserwacji. Warianty spustu różnicowego automatycznie usuwają nagromadzoną ciecz, gdy różnice ciśnień pomiędzy stroną wlotową i wylotową filtra przekraczają ustawione progi, i działają tylko wtedy, gdy przez zespół przepływa ciągły przepływ powietrza. Automatyczne systemy spustowe typu w pełni pływakowego aktywują odprowadzanie kondensatu wyłącznie na podstawie wysokości cieczy wewnątrz mis filtrujących, działając niezawodnie podczas długich, 24-godzinnych zmian produkcyjnych bez obsługi, niezależnie od zmiennych wahań przepustowości przepływu powietrza.
4. Czy w zintegrowanym module smarownicy można bezpiecznie stosować alternatywne płyny smarowe inne niż ISO VG32?
Niezatwierdzone klasy lepkości oleju lub nieprzemysłowe formuły smarów zakłócają spójną atomizację mikromgły wewnątrz zespołu dyszy smarownicy AL, co prowadzi do nierównego powlekania wewnętrznych powierzchni ślizgowych siłownika lub gromadzenia się resztkowego gęstego oleju, zatykającego wąskie kanały przepływu w dalszych elementach suwaka zaworu. Tylko olej do smarowania pneumatycznego klasy turbinowej ISO VG32 utrzymuje skalibrowaną wydajność atomizacji dopasowaną do geometrii wymiarów wewnętrznej dyszy zaprojektowanej w modułach smarownicy szeregowej, eliminując ryzyko przedwczesnego zakleszczenia się zaworu lub niespójnego ruchu cylindra.
5. W jaki sposób inżynierowie mogą określić prawidłowy rozmiar ramy serii AC dla projektów nowych układów pneumatycznych?
Obliczenia doboru rozmiaru ramy opierają się na dwóch głównych zmiennych podstawowych: całkowitej szczytowej objętości jednoczesnego zużycia powietrza przez wszystkie siłowniki pneumatyczne podłączone za urządzeniem oraz specyfikacji nominalnej średnicy gwintu rurociągu sprężonego powietrza w istniejącej sieci dystrybucyjnej obiektu. Dopasowanie rozmiaru gwintu portu do wstępnie zainstalowanej głównej rury zasilającej eliminuje potrzebę stosowania niestandardowych adapterów przejściowych, a wybór rozmiaru ramy o znamionowej przepustowości przekraczającej szczytowe jednoczesne zapotrzebowanie na powietrze zapobiega nadmiernemu spadkowi ciśnienia i niespójnemu ruchowi siłownika podczas cykli operacyjnych przy pełnym obciążeniu.
6. Czy potrójny zespół umożliwia montaż w odwróconej lub poziomej orientacji montażowej?
Zhejiang Ouleikai Pneumatic Co., Ltd.dostarcza znormalizowane modułowe zespoły przygotowania powietrza zaprojektowane w celu rozwiązywania problemów związanych z niestabilnością jakości sprężonego powietrza w globalnych pionach automatyki przemysłowej, z pełną dokumentacją techniczną i zasobami rysunków wymiarowych dostępnych dla wszystkich wariantów rozmiarów ram serii AC.